


青島天華一和鋳造工場は、中国のカスタム精密CNC曲げ板金部品および成形ブラケットの大手メーカーおよびサプライヤーの1つです。当社は世界をリードする生産設備と強力な製造能力を備えています。当社の工場から競争力のある価格で高品質のカスタマイズされた製品をお気軽に購入してください。
OEM機器用のCNC曲げ板金部品およびプレスブレーキ成形ブラケット
青島天華宜和金属加工が生産しますカスタム CNC 曲げ板金部品米国およびヨーロッパの機器メーカー向けの成形ブラケット、U チャネル、Z セクション、ハット プロファイル、アングル、クリップ、およびシャーシ ボディを図面に反映します。 90 度以上の曲げが適切です。これは、正しいフラット パターン、正しい曲げ順序、曲げ線付近で丸い穴、およびパーツ 1 とパーツ 500 で同じ寸法のフランジを意味します。
当社は、20+ 年間の OEM 製造経験と ISO 9001:2015 品質システムに裏打ちされた、セグメント化された工具を使用して CNC プレス ブレーキで炭素鋼、亜鉛メッキ鋼、ステンレス鋼、アルミニウムを成形します。
曲げがモデル化された STEP モデル、または曲げ吹き出しを含む 2D 図面を送信します。フラットパターンを作成し、曲げの実現可能性を確認し、お見積りします。曲げの見積もりを依頼するまたはメールでandywang@qdthyhmetalfab.com.
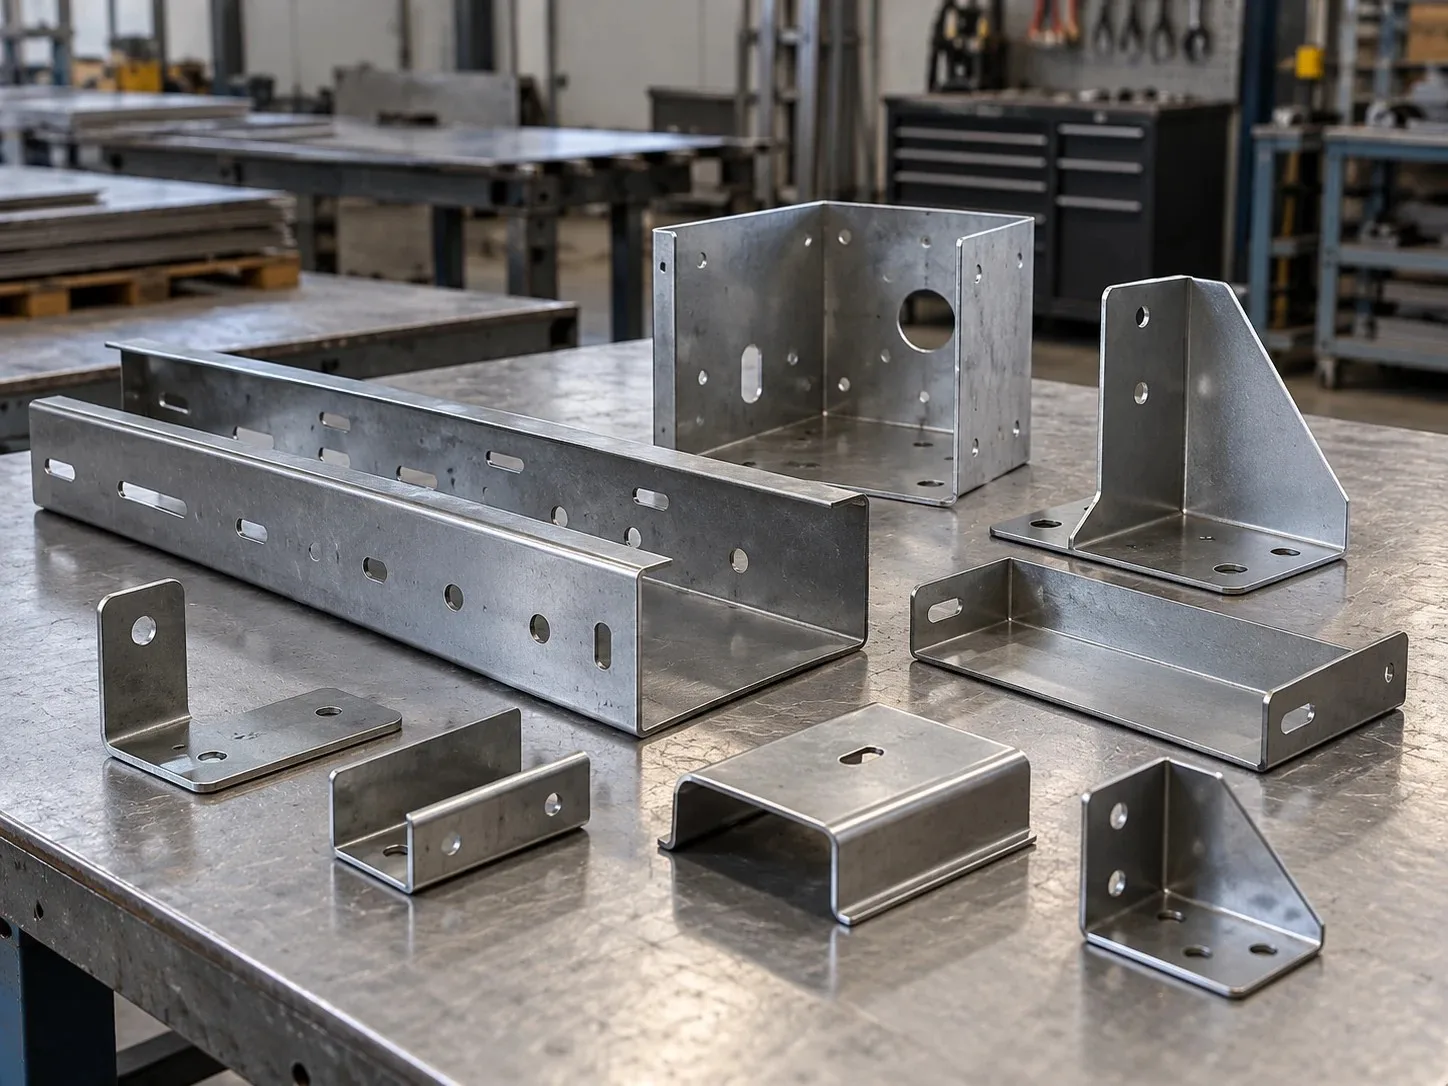
典型的な成形板金部品
- L、U、Z、ハットセクションのブラケットとサポート
- 長穴パターンを備えた形成されたチャネルとレール
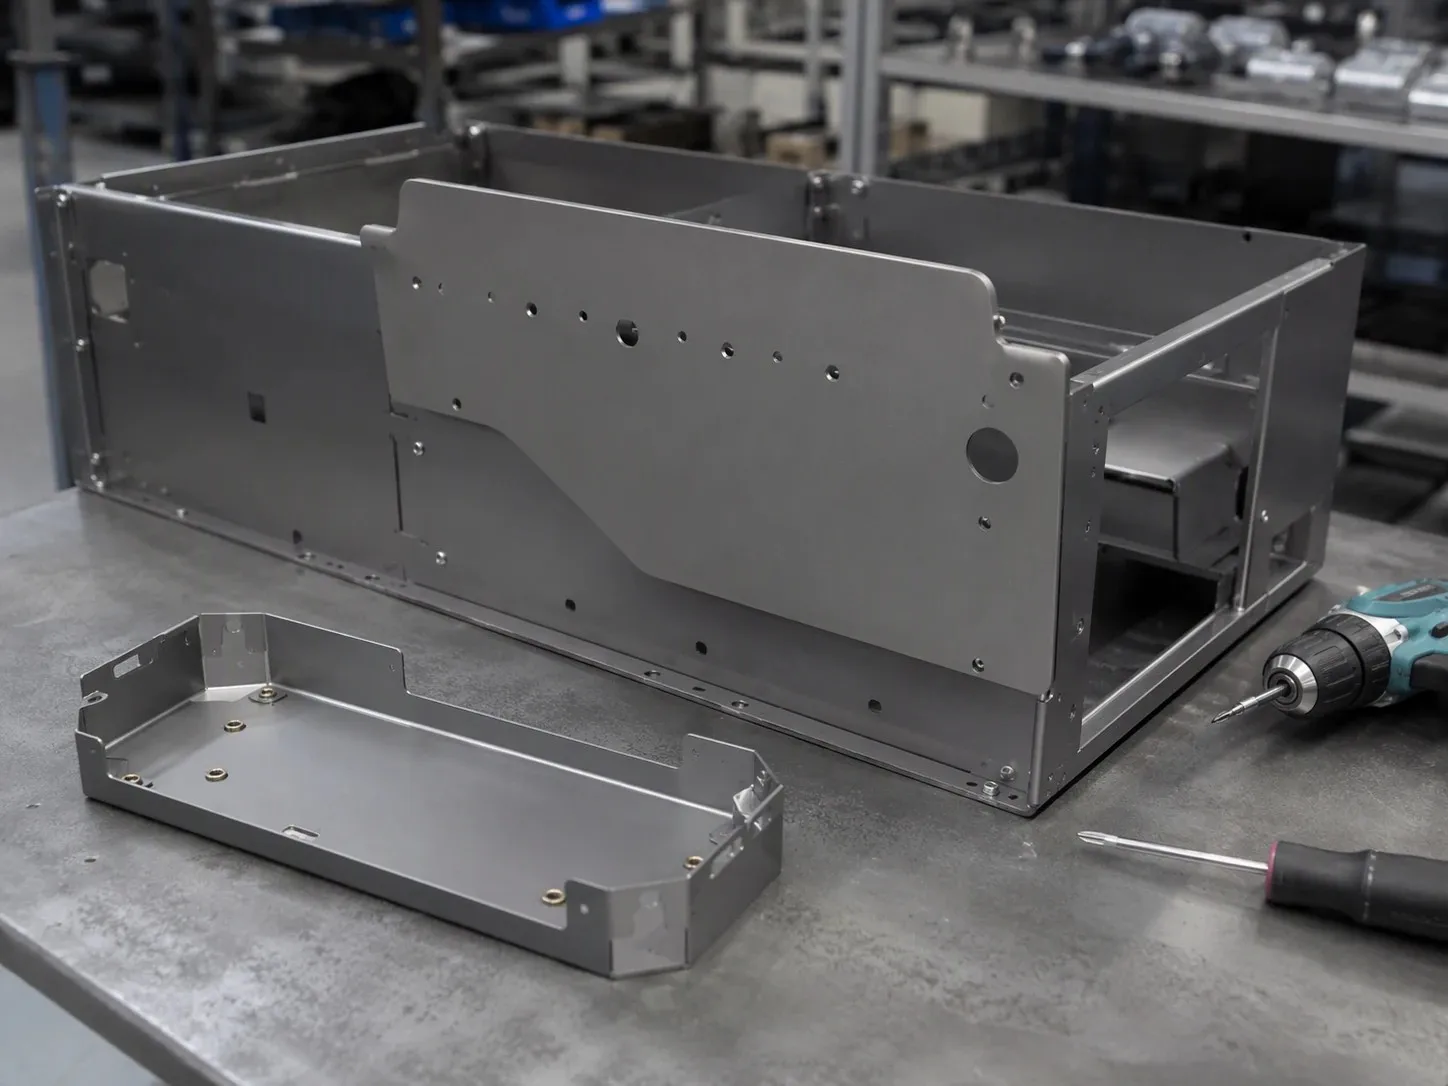
- ハードウェアが挿入された電子および電気シャーシ本体
- オフセット (ジョグル) ブラケット、クリップ、タブ
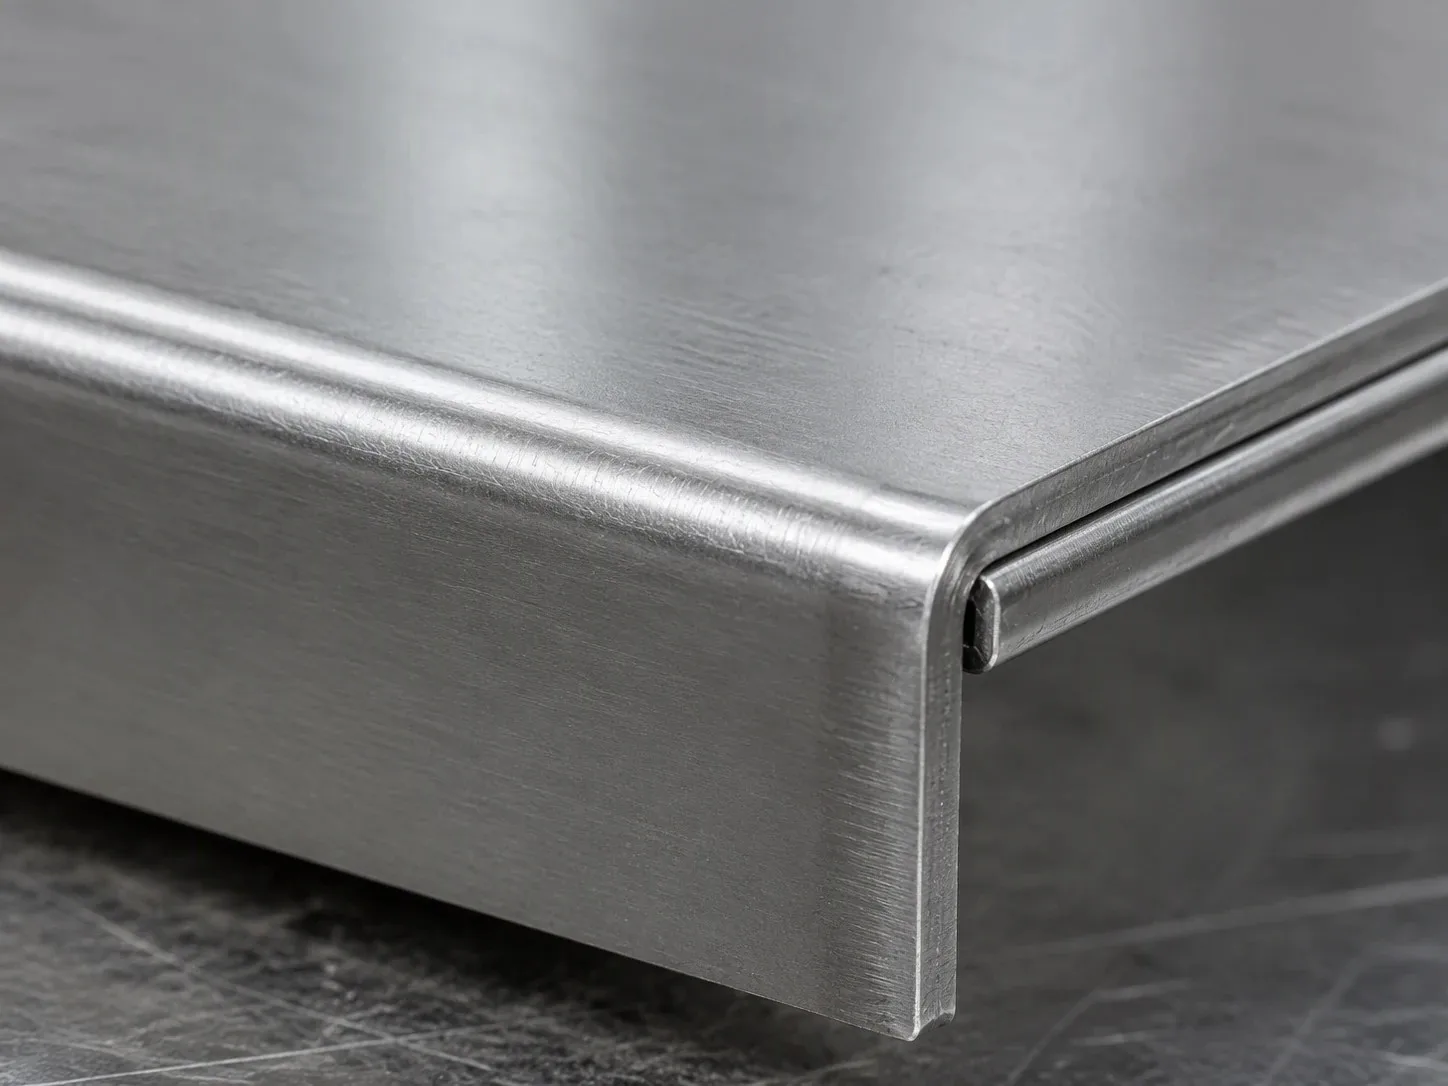
- 縁取りされた安全エッジと強化されたフランジ
- ガードとハウジングの鋭角および鈍角の曲げ
プレスブレーキ成形能力
| アイテム | 能力 |
|---|---|
| 材料 | 炭素鋼 (Q235B、ASTM A36、Q355B)、亜鉛メッキ (SGCC、DX51D)、ステンレス 304 / 316L、アルミニウム 5052-H32 / 6061-T6、真鍮 |
| 厚さ | エアベンディングとボトミングの場合は 0.5 ~ 6.0 mm、部品ごとにレビューされた最大 12.0 mm の重いプレートベンディング |
| 曲げタイプ | 90 度の V ベンド、鋭角および鈍角 (30 度 ~ 150 度)、ヘム、オフセット/ジョグル、リブ、ルーバー |
| 一般的な公差 | 曲げ角度±0.2度~±0.5度。フランジの長さ ±0.1 mm ~ ±0.2 mm、材質、厚さ、部品サイズに応じて (図面に別途記載がない限り、ISO 2768-m に基づく一般公差) |
| ハードウェア | セルフクリンチング ナット、スタッド、スタンドオフ、ブラインド スレッド インサート (M3 ~ M12)、リベット留め、スポット溶接 |
| 仕上げ | ミル仕上げ、または粉体塗装、亜鉛メッキ、陽極酸化または溶融亜鉛メッキでバリ取りされた状態で認定パートナーサプライヤーによって供給され、当社によって管理および検査されます。 |
| 書類 | 初品検査報告書、材料証明書、合意された機能の寸法報告書 |
| MOQ | 試作品は1個から製作可能です。承認された最初の製品からの生産バッチの繰り返し |
| リードタイム | サンプル/プロトタイプには 5 ~ 7 日、量産には複雑さと量に応じて 20 ~ 30 日かかります。見積書で確認した |
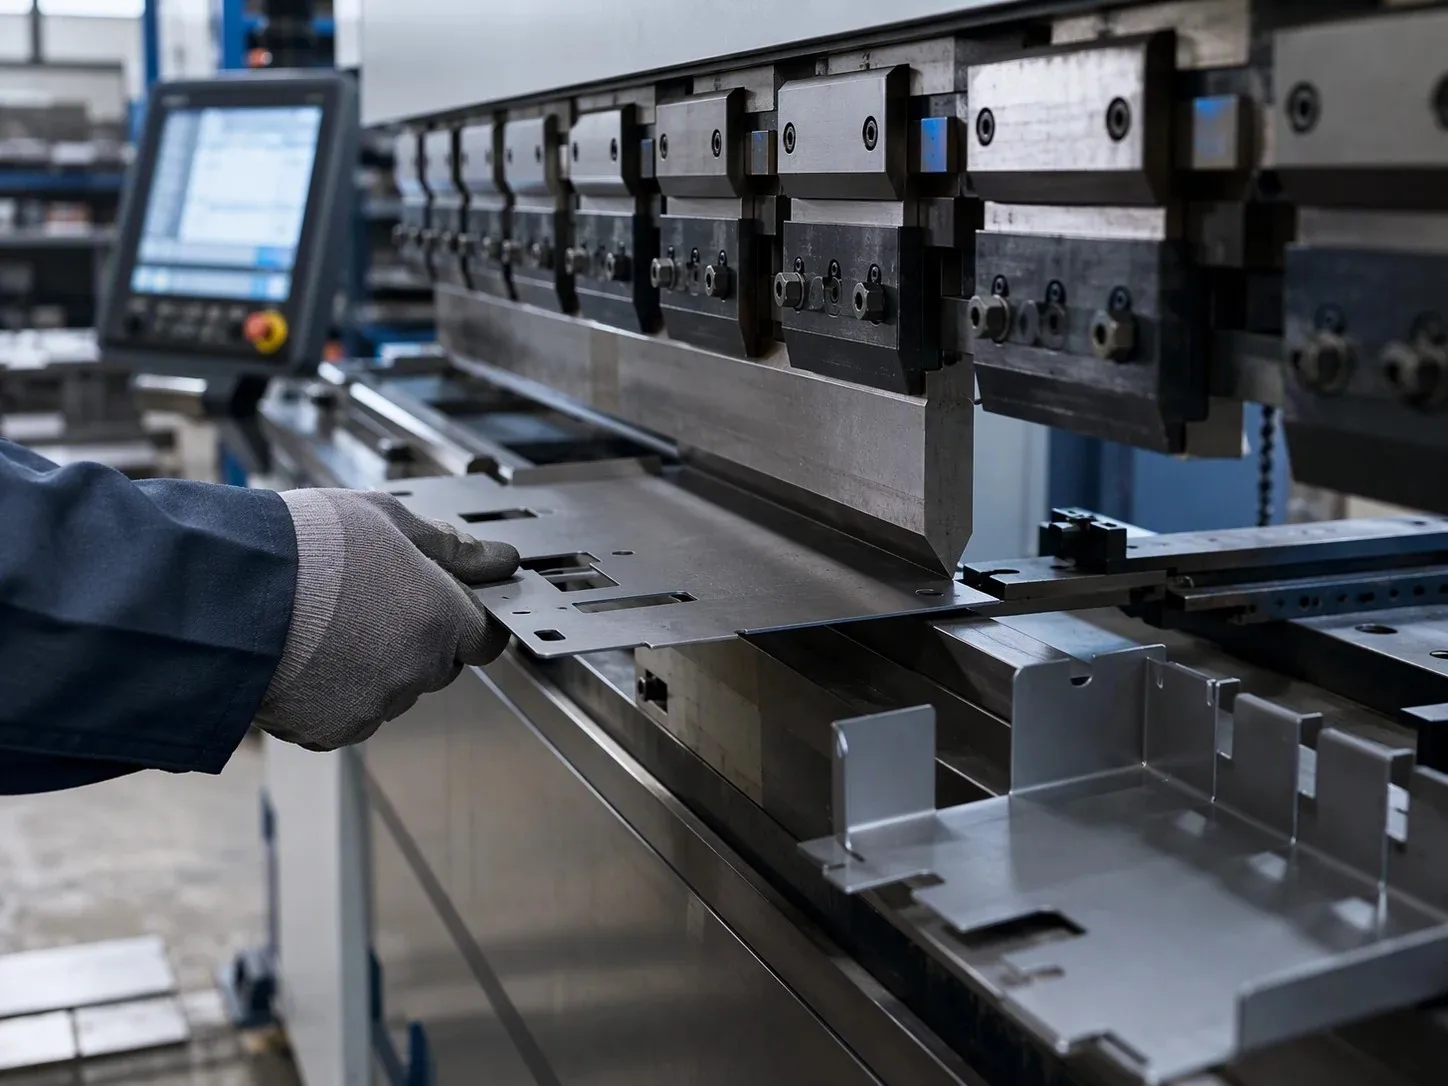
フラットパターンから完成した曲げまで
ほとんどの曲げの問題はフラット パターンから始まります。一般的な K ファクターではなく、実際の工具や材料に一致する曲げ許容値を使用して 3D モデルからフラット パターンを作成し、最初の記事でフランジの長さを確認します。パンチやバックゲージとの衝突を避けるために曲げシーケンスが計画され、長い部品のセンターボウイングがないかチェックされます。
部品にハードウェアが必要な場合は、部品を面に対して直角に保つ段階でセルフクリンチングファスナーを取り付け、マルチピースシャーシをスポット溶接またはリベットで完成したサブアセンブリにします。
曲げ部品の品質と検査
- 最初の曲げの前にフラット パターンと曲げシーケンスをチェックします。
- 角度、フランジの長さ、穴から曲げまでの位置の最初の製品検査。
- 角度はデジタル分度器または角度計でチェックされます。定盤上のノギスとハイトゲージによる寸法。
- アセンブリに適合する穴パターンのゴー/ノーゴーピンをチェックします。
- バッチ中にプロセス内でチェックが行われるため、ドリフトが早期に検出されます。

引用する成形部品はありますか? STEP または PDF をアップロードしますまたは WhatsApp +86 138 6398 9651.
CNC プレス ブレーキ曲げのための DFM のヒント
- 最小フランジ長さ。シートが V ダイをブリッジできるように、フランジを少なくとも 4 × 厚さ + 内側の曲げ半径に保ちます。フランジが短い場合は、特別な工具または二次トリムが必要です。
- 穴から曲げまでの距離。穴のエッジを少なくとも 2.5 × 厚さ + 曲げ接線からの曲げ半径に保ってください。そうしないと、穴が楕円形に伸びます。
- パーツごとに 1 つの内側半径。すべての曲げで同じ内側半径を使用すると、工具の交換が不要になり、部品価格が下がります。
- ベンドリリーフを追加します。曲げがエッジまたは隣接するフランジにぶつかる場合は、コーナーでの破れを防ぐために長方形または涙型のリリーフを追加します。
- 右側からの寸法です。フランジの寸法が内側、外側、またはモールド ラインまでのいずれであるかを示し、1 つのデータムから重要なフィーチャの寸法を記入します。
- 曲げのシーケンスを見てください。深い U チャンネルや閉じたボックスはパンチと衝突する可能性があります。 3D モデルを送信して、実際に部品を形成できることを確認します。
ご注文方法
- STEP/IGES モデル (曲げモデル化) および/またはリビジョン付きの DWG、DXF、または PDF 図面。
- 材料のグレード、厚さ、および重要な場合は内側の曲げ半径。
- 重要な寸法と公差、特に曲げ部分の穴間の寸法。
- ハードウェアの部品番号と仕上げ。
- 試作数量、バッチ数量、年間数量。
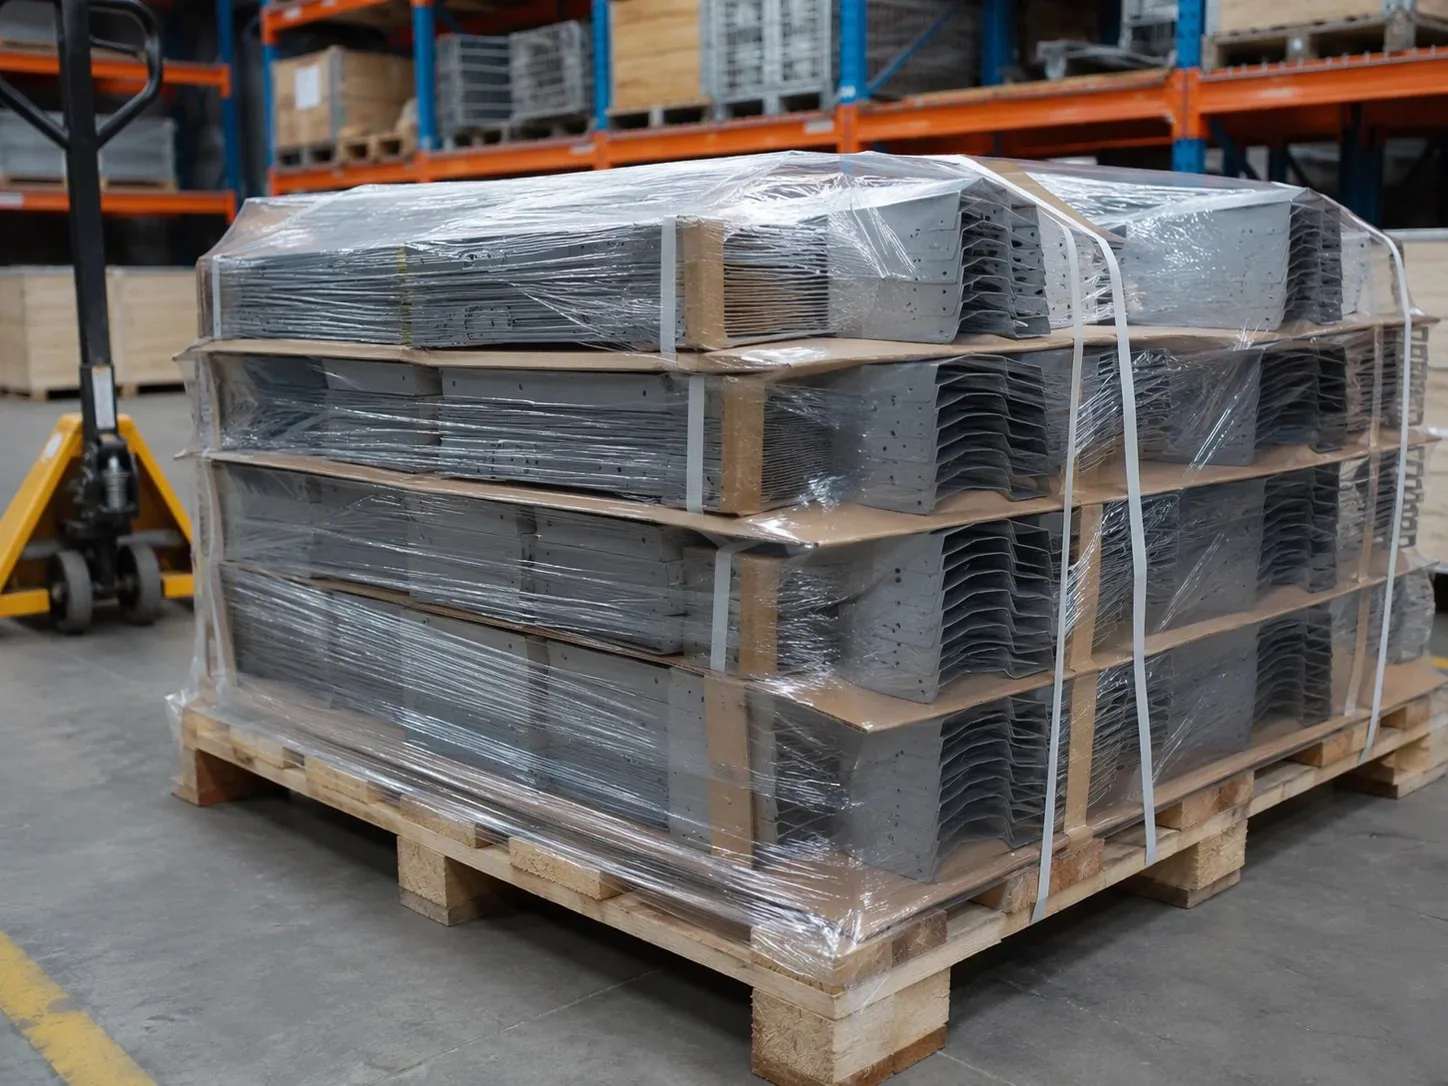
MOQとリードタイム:試作は1個から。サンプルとプロトタイプには 5 ~ 7 日かかります。量産には複雑さと数量に応じて 20 ~ 30 日かかります。見積もりで確認されます。表面仕上げは認定パートナーサプライヤーによって行われ、当社が管理および検査します。
FAQ: CNC 曲げ板金部品
どの程度の曲げ公差を保持できますか?
一般的な曲げ角度の精度は±0.2度~±0.5度、フランジの長さは±0.1mm~±0.2mmで、材質、厚さ、部品の長さに応じて異なります。アセンブリにとって重要なフィーチャーにマークを付けてください。DFM レビューでそれらが確認されます。
私の3Dモデルからフラットパターンを開発してもらえますか?
はい。曲げをモデル化した STEP ファイルを送信します。治具や材料に合わせた曲げ代を持たせてフラットパターンを作成しますので、フラットパターンをご自身で制御する場合を除き、DXFをご用意いただく必要はありません。
曲がり付近の穴が楕円形になるのはなぜですか?
素材は曲がりの周りに伸びます。穴が曲げ線から約 2.5 × 厚さ + 曲げ半径よりも近い場合、穴が歪みます。穴を移動したり、逃げスロットを追加したり、曲げた後に穴を開けたりすることもできます。
ステンレスやアルミを割れずに曲げることはできますか?
はい、正しい内側半径です。ステンレスの場合は約1Å以上の厚みを使用してください。 5052-H32 アルミニウムはよく曲がりますが、6061-T6 はより大きな半径が必要です。レビュー中に半径が狭いとフラグを立てます。
曲げ部品のMOQとリードタイムはどれくらいですか?
試作品は 1 個から受け付けており、その後、同じ承認された最初の品目からバッチ生産が行われます。サンプルには 5 ~ 7 日かかりますが、量産には 20 ~ 30 日かかります。これは複雑さと量に応じて異なります。見積書で確認されています。
関連製品
成形部品のレビューと見積もりを取得します。 図面を送るまたはメールでandywang@qdthyhmetalfab.com.
人気ラベル: カスタム精密 CNC 曲げ板金部品 & 成形ブラケット、中国カスタム精密 CNC 曲げ板金部品 & 成形ブラケット メーカー、サプライヤー、工場


